 0


Notícias da indústria
Lar / Notícias / Notícias da indústria / Como são feitos os rolamentos de esferas? O processo de fabricação completo, passo a passo

2026-09-21
Um rolamento de esferas torna-se um rolamento na fase de retificação, não antes dela. Forjamento, torneamento e tratamento térmico preparam formas de aço endurecido; retificação e lapidação, em seguida, defina os mícrons que decidem o quão silenciosamente o rolamento gira, quanta carga ele carrega e quanto tempo dura. Esse pedido é importante para quem compra rolamentos, porque explica onde está o custo, por que duas cotações para o mesmo tamanho podem diferir tanto e por que os problemas de qualidade geralmente remontam a alguns estágios específicos e verificáveis.
Abra um rolamento 608 com defeito de um motor de ventilador ou de uma roda de skate e a anatomia é quase decepcionantemente simples: um anel interno, um anel externo, uma fileira de esferas endurecidas, uma gaiola que impede que essas esferas se toquem e uma película de graxa. A questão da produção é como essas cinco coisas básicas são feitas com precisão suficiente para funcionar a dezenas de milhares de rotações por minuto. A resposta são duas linhas de produção paralelas – uma para anéis e outra para bolas – que só se encontram na montagem final.
Este guia segue o processo completo da maneira como uma fábrica de rolamentos rígidos de esferas realmente o executa: seleção de matéria-prima, forjamento, torneamento, tratamento térmico, fabricação de esferas, retificação, superacabamento, montagem e testes de lote. Ele também cobre rolamentos revestidos, controle de qualidade, verificações importantes antes do pedido e as perguntas que os compradores levantam com mais frequência. A descrição reflete a produção sob um sistema de qualidade ISO 9001:2015 em uma fábrica com produção anual de 30 milhões de aparelhos.
Um rolamento rígido de esferas contém quatro componentes sólidos e um consumível, e cada um segue uma rota de produção completamente diferente. Essa divisão é a chave para compreender as diferenças de qualidade entre fornecedores: cada componente carrega seus próprios modos de falha, e um passo fraco – um calor de aço sujo, uma bola macia, uma pista irregular – é suficiente para arrastar todo o conjunto.
O caminho da carga através destas peças explica o requisito de precisão. Cada unidade de força que passa do eixo para a carcaça atravessa duas pistas, um conjunto de esferas e um filme lubrificante medido em mícrons. Se a pista for irregular ou a bola estiver fora do formato circular, a tensão de contato se concentra em pontos microscópicos altos, e esses pontos se tornam os primeiros pontos de fadiga. É por isso que a produção de rolamentos tem menos a ver com moldar o aço e mais com a remoção dos últimos vestígios de erro.
A maioria dos rolamentos rígidos de esferas do mundo começa como aço cromo - um tipo de cromo com alto teor de carbono que é comercializado sob vários nomes nacionais: AISI 52100 nos Estados Unidos, 100Cr6 na Alemanha, SUJ2 no Japão e GCr15 na China. A química é deliberadamente simples, cerca de 1% de carbono e 1,5% de cromo, porque o valor não está nas ligas exóticas, mas na limpeza. Inclusões duras não metálicas em aço sujo atuam como pontos de concentração de tensão e, em serviço, aparecem como ruído e lascamento por fadiga precoce. É por isso que uma fábrica séria verifica cada lote de calor recebido por meio de análise espectral, em vez de confiar apenas no certificado do moinho.
As classes de aço inoxidável atendem a ambientes corrosivos e se dividem em duas opções muito diferentes. AISI 440C é um aço inoxidável martensítico que endurece como o aço cromo, mantendo 56-60 HRC enquanto resiste à ferrugem, o que o torna uma escolha padrão para equipamentos alimentícios, áreas de lavagem e produtos úmidos para ambientes externos. O AISI 304 não pode ser endurecido por tratamento térmico – ele permanece macio, abaixo de aproximadamente 200 HB – portanto, os rolamentos 304 trocam a capacidade de carga pela máxima resistência à corrosão. O aço carbono está no outro extremo da escala: reduz o custo de produtos leves, como brinquedos e rodízios de baixa velocidade, mas não pode se igualar ao aço cromo em termos de dureza ou resistência à fadiga.
| Materiais | Características principais | Dureza típica | Usos comuns |
|---|---|---|---|
| Aço cromado (AISI 52100 / GCr15) | Alto carbono mais cerca de 1,5% de cromo; excelente vida útil à fadiga de rolamento | 60-64 HRC após tratamento térmico | Motores, eletrodomésticos, ferramentas elétricas, bombas, peças automotivas |
| Aço carbono | Menor custo, menor precisão e menor vida útil em fadiga | Abaixo do aço cromado endurecido | Brinquedos, rodízios, ferragens para serviços leves |
| Aço inoxidável AISI 304 | Austenítico; não pode ser totalmente endurecido; máxima resistência à corrosão | Abaixo de cerca de 200 HB (soft) | Equipamentos para alimentos, áreas úmidas e de lavagem com cargas modestas |
| Aço inoxidável AISI 440C | Martensítico; inoxidável endurecível com forte resistência à corrosão | 56-60 HRC após tratamento térmico | Produtos alimentares e para exteriores que necessitam de capacidade de carga real |
A produção de anéis e a produção de esferas funcionam como duas linhas paralelas que convergem apenas na montagem. Na linha de anéis a sequência é forjamento, recozimento, torneamento, tratamento térmico e retificação; na linha da bola são descabeçamento a frio, rufo, tratamento térmico, retificação e lapidação. A visão geral abaixo segue a ordem usada no chão de fábrica de uma fábrica de rolamentos rígidos de esferas.
A rastreabilidade percorre todas as etapas. Cada tarugo mantém seu número de aquecimento, cada lote registra o funcionamento do forno e cada lista de embalagem faz referência ao lote de produção, de modo que um rolamento acabado pode ser rastreado até seu certificado de aço. Sob um sistema ISO 9001:2015, isso não é uma documentação opcional: quando um cliente relata ruído meses depois, a rastreabilidade determina se a causa está em um lote de aço, uma operação de tratamento térmico ou uma configuração de montagem – e essa distinção decide se a resposta certa é a classificação, o retrabalho ou uma correção do processo.
As esferas dos rolamentos nunca são cortadas em esferas. Eles são golpeados quase redondos e depois enrolados uns contra os outros sob abrasivo até que todas as superfícies fiquem em média - um processo de autocorreção que transforma o fio de aço duro em bolas redondas com uma fração de mícron. Como as peças são de aço endurecido, as ferramentas de corte se desgastariam instantaneamente; a modelagem abrasiva é o único caminho prático.
A razão pela qual o processo funciona é a geometria: uma bola não tem eixo fixo. Ele gira livremente nas ranhuras e apresenta todos os pontos de sua superfície ao abrasivo, portanto, um ponto alto é sempre a próxima coisa a ser desgastada. A bola que sobressai é rebatida em seguida; o processo remove seus próprios erros. Isto é o que torna possível produzir esferas em massa com mais precisão do que quase qualquer outra peça usinada.
O sistema de classificação atribui números à redondeza. Na convenção padrão de classificação de esferas, o número do grau é o desvio máximo permitido de uma esfera perfeita em micropolegadas, portanto o Grau 100 permite cerca de 2,5 mícrons, o Grau 25 permite 0,64, o Grau 10 permite 0,25 e o Grau 5 permite apenas 0,13. A maioria dos rolamentos profundos comerciais funcionam com esferas de grau 100; motores silenciosos de eletrodomésticos e fusos de precisão justificam a nota 10 ou superior. Cada degrau abaixo na escala de classificação aumenta o tempo de lapidação e o custo de inspeção, o que torna a classificação da esfera um dos fatores de custo mais silenciosos dentro de qualquer cotação de rolamento.
A redondeza por si só ainda não é suficiente – as bolas também devem corresponder aos seus anéis. Como nenhum processo de retificação é perfeitamente repetível, as esferas acabadas são classificadas em grupos de tamanhos medidos em frações de mícron, e os anéis retificados no mesmo lote são emparelhados com o grupo que restaura a folga interna projetada. Esta montagem seletiva é uma prática padrão em toda a indústria e é mais uma razão pela qual as fábricas medem tudo duas vezes: uma vez para classificar e outra para provar.
A retificação molda o aço, mas o tratamento térmico decide se ele sobreviverá. Uma pista perfeitamente retificada sem a dureza correta amassaria e lascaria sob carga em poucos dias, de modo que o forno - e não a retificadora - é onde um pedaço de aço moldado realmente se torna material de rolamento.
Para o aço cromado, os anéis e as esferas são aquecidos a cerca de 840 °C até que a estrutura se transforme em austenita, temperada em óleo rápido o suficiente para travar na martensita dura e depois revenida perto de 160 °C para aliviar o estresse interno. O resultado é 60-64 HRC: resistente o suficiente para resistir à fadiga do contato de rolamento, resistente o suficiente para não rachar sob choque. Evite o temperamento e as peças permanecerão quebradiças; superaquecimento e a dureza cai junto com a vida útil.
O controle nesta fase é invisível em uma peça acabada e caro para falsificar. A uniformidade da temperatura do forno, a condição do óleo de têmpera e o tempo de imersão decidem se um lote inteiro atinge a especificação ou se fica macio. A distorção também precisa ser gerenciada: os anéis tratados termicamente deformam levemente, e o processo deve manter essa deformação dentro da tolerância de moagem, caso contrário a linha de moagem paga pelo erro do forno em ciclos extras. As classes de precisão acrescentam mais uma etapa: um tratamento a frio profundo que transforma a austenita retida e estabiliza as dimensões ao longo de anos de serviço.
Alvos de dureza após tratamento térmico: aço cromo (AISI 52100 / GCr15) atinge 60-64 HRC; Inox AISI 440C atinge 56-60 HRC; O aço inoxidável AISI 304 não é totalmente endurecível e permanece abaixo de cerca de 200 HB.
É também aqui que a divisão do aço inoxidável se torna física. As peças 440C passam pelos mesmos fornos e saem com dureza utilizável, enquanto os anéis 304 não conseguem endurecer. Esse único fato metalúrgico explica por que os rolamentos 304 são adequados para aplicações úmidas e com forte corrosão com cargas modestas, e por que o 440C é a resposta quando uma aplicação precisa de resistência à corrosão e capacidade de carga real ao mesmo tempo.
Cada anel chega à linha de moagem deliberadamente superdimensionado. A moagem elimina essa margem e, ao mesmo tempo, define as tolerâncias pelas quais um comprador está realmente pagando, o que a torna a etapa mais influente em toda a cadeia produtiva.
A sequência é fixa: primeiro retifique as faces para criar um plano de referência, depois o diâmetro externo e o furo e depois a pista. O refrigerante funciona constantemente, porque uma roda momentaneamente seca pode queimar a superfície e criar microfissuras que se escondem dentro de uma peça aparentemente boa até que ela falhe precocemente. Após o desbaste da pista, uma passagem de superacabamento com pedras finas reduz a rugosidade da superfície bem abaixo de 0,1 mícron Ra – um acabamento que parece um espelho e, mais importante, permite que o filme lubrificante se forme e transporte a carga adequadamente. Ignorar ou encurtar o superacabamento é uma das formas clássicas de reduzir custos de forma invisível, e sempre reaparece mais tarde como ruído e redução da vida útil.
| Classe ISO | Equivalente ABEC | O que isso aperta | Aplicações típicas |
|---|---|---|---|
| P0 | ABEC 1 | Tolerâncias dimensionais padrão | Motores gerais, eletrodomésticos, ferramentas elétricas, bombas |
| P6 | ABEC 3 | Excentricidade e tolerância de largura mais apertadas | Melhores motores, ferramentas elétricas, caixas de câmbio |
| P5 | ABEC 5 | Controle de runout em nível de mícron | Fusos de máquinas-ferramenta, instrumentos de precisão |
| P4 | ABEC 7 | Geometria muito estreita para alta velocidade | Fusos de alta velocidade, peças de mão odontológicas e aeroespaciais |
Escolher uma classe é uma decisão de custo, não um símbolo de status. O motor de um eletrodoméstico, bomba d'água ou ferramenta elétrica normalmente funciona corretamente em P0 (ABEC 1); pagar pela tolerância de compra P5 que o aplicativo nunca usa. Fusos de máquinas-ferramenta, motores de alta velocidade e instrumentos de medição são os casos em que P5 e P4 realmente ganham seu preço. Quando duas cotações para o mesmo tamanho diferem acentuadamente, a classe de tolerância é um dos primeiros itens a ser confirmado por escrito – logo atrás da especificação do aço.
A montagem é curta em tempo e longa em consequências. Duas linhas de produção paralelas convergem e as peças mais baratas do rolamento – gaiola, graxa e vedações – acabam decidindo grande parte de seu comportamento no mundo real.
Gaiolas de aço estampado são o padrão em rolamentos profundos pequenos: baratos, rígidos e rebitados em duas metades. As gaiolas de nylon funcionam de forma mais silenciosa e não enferrujam, e é por isso que dominam os rolamentos de eletrodomésticos de baixo ruído, com a compensação de um teto de temperatura em torno de 120 °C. O latão aparece em rolamentos maiores ou especiais onde a resistência e a resistência ao calor são importantes juntas.
Os anéis e as bolas se encontram em grupos correspondentes. O grupo de tamanho de esfera é selecionado em relação às pistas medidas para que o rolamento montado fique dentro de sua folga interna projetada – o pequeno movimento livre entre os anéis que encolhe à medida que o rolamento é montado e aquece. A folga padrão (C0) atende à maioria das aplicações; uma folga C3 maior é especificada quando o anel interno esquenta ou se ajusta firmemente ao eixo. As esferas são carregadas no espaço entre os anéis deslocados, espaçadas uniformemente, e os bolsos da gaiola são quebrados ou rebitados em torno deles antes que o rolamento montado passe pela lavagem final - porque os resíduos de retificação deixados no interior são uma fonte de ruído que nenhuma vedação pode remover.
A graxa preenche cerca de um quarto a um terço do espaço interno livre. Muito pouco e o rolamento corre em direção ao contato com o metal em alta velocidade; demais e a agitação aumenta a temperatura e o ruído. Para os compradores, vale a pena confirmar explicitamente a especificação da graxa, pois ela define o limite de velocidade, o comportamento em baixas temperaturas e a vida útil livre de manutenção do produto acabado.
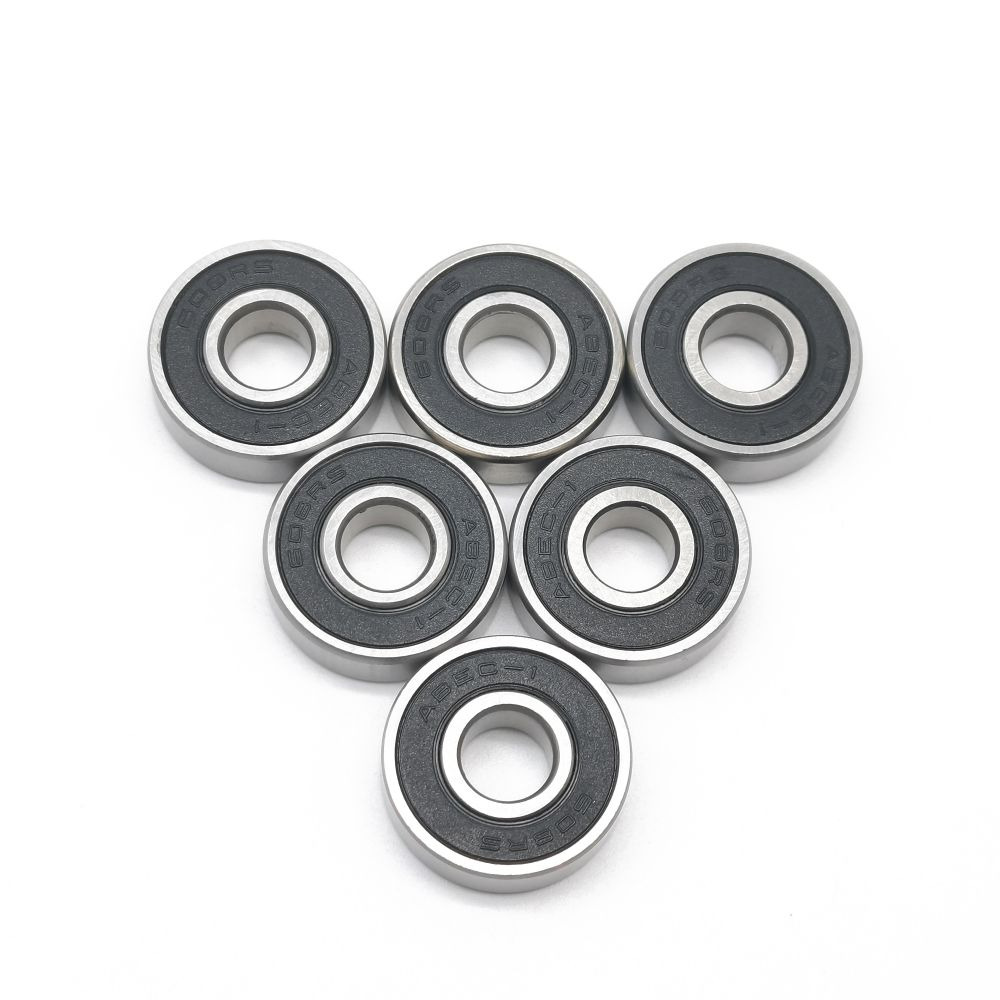
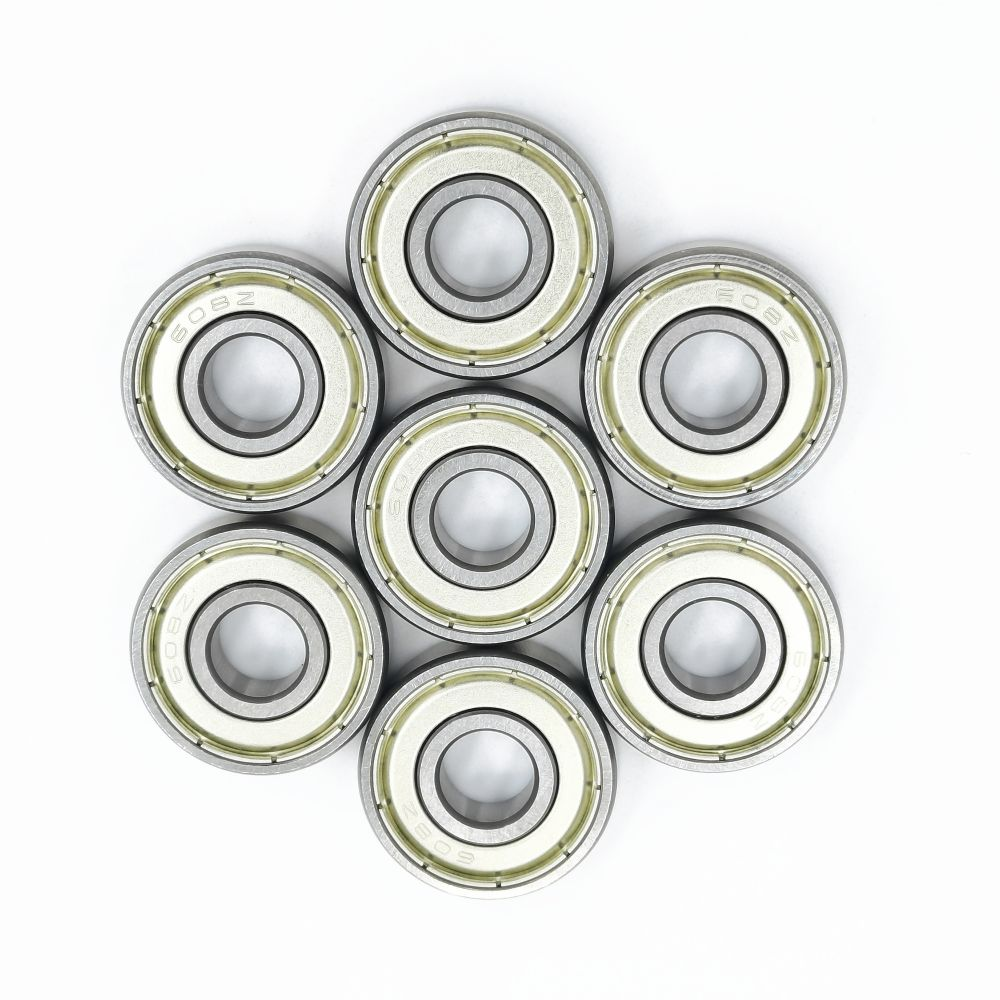
ZZ significa duas blindagens metálicas: sem contato, arrasto mínimo, eficaz contra poeira grossa, moderado contra água. 2RS significa duas vedações de borracha, geralmente NBR, em leve contato com o anel interno: muito melhor contra poeira fina e umidade, torque de funcionamento ligeiramente mais alto e um limite prático de temperatura em torno de 110 °C. A escolha certa é ambiental – condições secas, rápidas e limpas tendem para ZZ; equipamentos molhados, empoeirados ou lavados tendem para 2RS.
O resultado clássico deste processo Rolamento de esferas profundo selado com ferro duplo 608ZZ Rolamento de aço cromado de 8 x 22 x 7 mm com blindagem dupla de metal — o tamanho pequeno mais comum em motores, ferramentas e ferragens. Ver especificações do produtoAntes de embalar, as classes de baixo ruído passam por 100% de testes de vibração, enquanto as classes padrão são verificadas por amostragem. Cada rolamento recebe uma película de óleo antiferrugem e uma embalagem lacrada. A preservação faz parte da fabricação, não é uma reflexão tardia: um rolamento dimensionalmente perfeito que enferruja em um armazém úmido antes da instalação ainda conta como uma entrega com defeito.
Alguns rolamentos são projetados para serem silenciosos e amigáveis à superfície, em vez de serem extremamente duros, e isso é conseguido com um segundo processo de moldagem que envolve o anel externo em plástico ou poliuretano.
O rolamento de base - geralmente um tamanho das séries 608, 626 ou 6000 - é lavado e montado em um núcleo de molde. Plástico fundido ou poliuretano termoplástico é injetado ao redor do anel externo, adere a ele à medida que esfria e sai com o perfil de trabalho formado na mesma etapa: uma banda de rodagem plana para rolos, uma ranhura em V ou em U para trilhos deslizantes, em cores como branco, preto, laranja e verde que os clientes usam para manter suas linhas de produtos identificáveis à primeira vista.
O revestimento altera o comportamento de toda a roda. Camadas de plástico e PU amortecem o ruído metálico que o aço duro transmite para estruturas de móveis, portas de correr, janelas e estruturas transportadoras; eles protegem as superfícies contra as quais os rolamentos ficam contra arranhões e desgaste; e o poliuretano adiciona aderência e absorção de choque para carrinhos e rodas de transporte, normalmente especificadas na faixa de dureza 85-95 Shore A. Em móveis, produtos para bebês e ferragens para casa, a camada revestida costuma ser a diferença entre um produto que parece barato e outro que parece acabado.
O risco de engenharia é a adesão. Um revestimento mal aderido pode delaminar após semanas de laminação e, embora a falha pareça ser um problema de revestimento, a causa raiz geralmente é a preparação da superfície, a química da ligação ou o projeto do molde. Os produtores confiáveis tratam o revestimento como um processo com suas próprias inspeções – testes de extração em amostras, cronogramas de manutenção de moldes e verificações de dureza na camada curada – em vez de como uma simples operação de imersão.
Exemplo de rolamento revestido Rolamento de esferas profundo revestido PU608267 PU Um rolamento base 608 com uma camada de poliuretano moldado para um funcionamento silencioso e proteção de superfície em rolos e sistemas deslizantes. Ver especificações do produtoUma fábrica confiável testa três vezes: no aço recebido, nas etapas críticas de usinagem e nos rolamentos acabados. A remoção de qualquer uma das três camadas para economizar custos eventualmente se manifestará como reclamações de ruído, redução da vida útil ou retornos em campo.
O ruído merece atenção especial porque é a reclamação de qualidade mais comum dos produtos acabados e é decidido por combinações de fatores – qualidade da esfera, acabamento da pista, limpeza e graxa – e não por qualquer medição única. A classificação de 100% da produção de baixo ruído é o que separa um rolamento que zumbe de outro que geme, e as técnicas por trás disso formam uma disciplina própria; este artigo sobre como as fábricas controlam o ruído e a vibração dos rolamentos rígidos de esferas cobre-os em detalhes.
A rastreabilidade do lote fecha o ciclo. Cada lote de produção está vinculado ao número de aquecimento do aço e retrocedendo à lista de embalagem, portanto, quando um cliente relata um problema meses após a entrega, a fábrica pode isolar os lotes afetados em vez de adivinhar. Essa capacidade permanece invisível até o dia em que for necessária – e nesse dia decide se uma reclamação será resolvida em dias ou discutida durante meses.
Duas cotações para o mesmo tamanho 608 podem diferir em um terço e ambos os fornecedores podem ser totalmente honestos. A diferença quase sempre se esconde em cinco lugares, então o hábito prático é anotar cada um deles por escrito antes de comparar preços.
Cada linha não verificada representa um risco de aquisição documentado. Aço subespecificado se transforma em reclamações de ruído em motores acabados; a falta de classificação de vibração se transforma em devoluções de produtos de varejo; a vedação errada se transforma em lavagem de graxa em equipamentos molhados. Nenhum destes riscos aparece numa lista de preços, e é exactamente por isso que pertencem à confirmação da encomenda.
Um exercício útil é fazer a cada fornecedor as mesmas três perguntas – qual aço, qual dureza, qual grau de vibração – e solicitar os relatórios que respaldam as respostas. Fornecedores que testam regularmente respondem com documentos em horas; fornecedores que dependem de reclamações respondem com adjetivos. A velocidade e o conteúdo dessa resposta dizem mais sobre a fábrica do que qualquer página de catálogo.
Os tamanhos de catálogo padrão abrangem a maioria das aplicações, mas os pedidos de maior valor geralmente começam com um desenho do cliente que nenhum catálogo corresponde — e é aí que a profundidade do processo de uma fábrica se torna visível.
O trabalho fora do padrão segue uma rota fixa: desenho ou revisão de amostra, confirmação de viabilidade de material e tolerância, preparação de ferramentas, produção de amostra, aprovação e, em seguida, fabricação em lote com o mesmo sistema de inspeção das peças padrão. As solicitações típicas incluem anéis internos estendidos em um ou ambos os lados para arranjos de montagem especiais, versões de fileira dupla de tamanhos pequenos, larguras especiais e rolamentos revestidos com perfis ou cores de banda de rodagem personalizados.
A decisão de personalizar é principalmente econômica. Se um rolamento padrão puder ser adaptado com um espaçador ou com uma pequena alteração no projeto, esse caminho geralmente será mais barato e mais rápido. Se a arquitetura da máquina depende da peça especial – como acontece frequentemente em motores, sistemas deslizantes e equipamentos de transporte – então uma fonte comprovadamente não padronizada é melhor do que redesenhar o produto em torno de um tamanho de catálogo. A linha de peças de anel estendido, dimensões especiais e retificadas com precisão disponíveis como rolamentos de precisão não padronizados personalizados mostra quão ampla essa categoria é na prática.
A maioria é feita de aço cromo com alto teor de carbono, grau AISI 52100 (também vendido como 100Cr6, SUJ2 ou GCr15), tratado termicamente a 60-64 HRC. Ambientes corrosivos usam aço inoxidável AISI 440C para dureza com resistência à ferrugem, ou AISI 304 quando a resistência máxima à corrosão é mais importante do que a capacidade de carga. O aço carbono aparece principalmente em produtos leves e de baixo custo.
As bolas são cabeçadas a frio a partir de arame com uma costura flash, lisas, tratadas termicamente, depois retificadas e lapidadas entre placas ranhuradas. Como as esferas giram livre e aleatoriamente nessas ranhuras, cada ponto da superfície encontra o abrasivo igualmente, e os pontos altos se desgastam até que a esfera atinja a média. O resultado é graduado: a nota 100 permite cerca de 2,5 mícrons de desvio, a nota 10 permite 0,25.
Maior significa mais preciso, não universalmente melhor. As classes ABEC (ou ISO P) definem apenas tolerâncias dimensionais e de funcionamento - não qualidade do aço, ruído, vedações ou lubrificação. A maioria dos motores, bombas e aparelhos funcionam corretamente em P0/ABEC 1; pagar por P5 ou superior faz sentido principalmente para fusos de alta velocidade ou precisão. Combine a classe com a aplicação e coloque-a por escrito no pedido.
ZZ usa duas proteções metálicas sem contato: baixo arrasto, bom contra poeira grossa e proteção modesta contra água. O 2RS usa duas vedações de contato de borracha que tocam o anel interno: muito melhor contra poeira fina e umidade, torque um pouco mais alto e um teto prático de temperatura em torno de 110 °C. Ambientes secos, rápidos e limpos são adequados para ZZ; ambientes úmidos ou empoeirados são adequados para 2RS.
O revestimento, moldado ao redor do anel externo, amortece o ruído, protege as superfícies contra as quais o rolamento rola e – com PU – adiciona aderência e absorção de choque para carrinhos e transportadores. Perfis como ranhuras em V, ranhuras em U e bandas planas são formadas diretamente no molde, e as cores ajudam a identificar as linhas de produtos. A qualidade do revestimento depende principalmente da adesão, e é por isso que o teste de extração de amostras é importante.
Sim. Fábricas com capacidade fora do padrão produzem rotineiramente anéis internos estendidos, larguras especiais, versões de fileira dupla e designs revestidos ou ranhurados a partir de desenhos ou amostras de clientes. O roteiro é a revisão do desenho, a viabilidade e as ferramentas, a aprovação da amostra e, em seguida, a produção do lote - portanto, as perguntas práticas a serem feitas a um fornecedor são sobre o prazo de entrega da amostra e a inspeção aplicada ao lote personalizado.


Produtos
Contate-nos
Site Mobile
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved